آهنگری: تحلیلی جامع از مزایا، ویژگی ها و فرآیندها
آهنگری یک فناوری اصلی کار پلاستیک در زمینه های ساخت مکانیکی و متالورژی است. اصل اصلی آن شامل اعمال نیروی خارجی به شمش های فلزی با استفاده از تجهیزاتی مانند چکش ها و پرس های آهنگری است که باعث می شود آنها در دماهای بالا ( آهنگری گرم) یا دمای اتاق ( آهنگری سرد) دچار تغییر شکل پلاستیکی شوند و در نتیجه قطعات کار یا قطعاتی به دست می آیند که الزامات شکل، اندازه و خواص مکانیکی را برآورده می کنند. در مقایسه با روش های پردازش مانند ریخته گری و برش، آهنگری با "بهینه سازی ساختار داخلی فلزات و بهبود خواص مکانیکی اجزا" مشخص می شود و به طور گسترده در تولید تجهیزات پیشرفته استفاده می شود. در زیر توضیح مفصلی از سه بعد آورده شده است: مزایا، ویژگی ها و فرآیندها.
I. مزایای اصلی فورج
با تغییر ساختار داخلی و شکل بیلت های فلزی از طریق نیروی خارجی، مزایای آهنگری در خواص مکانیکی، استفاده از مواد و سازگاری با سناریوهای کاربردی متمرکز می شود:
1. بهبود قابل توجهی خواص مکانیکی فلز با قابلیت اطمینان جزء بالا
ساختار داخلی بهینه شده: در طول فرآیند آهنگری، عیوب مانند تخلخل ریخته گری، سوراخ های گاز و حفره های جمع شدگی در بیلت فلزی فشرده می شوند. دانه ها تصفیه می شوند و "خطوط جریان الیافی" (خطوط جریان فلز) را در امتداد جهت تنش تشکیل می دهند که خواص مکانیکی کلیدی مانند استحکام کششی، استحکام تسلیم و چقرمگی ضربه ای جزء را بین 30 تا 50 درصد در مقایسه با ریخته گری افزایش می دهد.
انطباق با شرایط کاری شدید: قطعات فورج شده دارای مقاومت در برابر خستگی و ضربه عالی هستند و می توانند در محیط های سخت مانند بارهای متناوب طولانی مدت، فشار بالا و دمای بالا مقاومت کنند. آنها "فرایند ارجح برای اجزای باربر هسته" در تجهیزات پیشرفته مانند هوافضا (دیسک های توربین موتور)، حمل و نقل ریلی (محور چرخ) و ماشین آلات ساختمانی (میل لنگ) هستند.
2. استفاده از مواد بالا با هزینه های تولید قابل کنترل
کاهش ضایعات مواد: آهنگری اجزاء را از طریق "تغییر شکل پلاستیکی" بدون حذف مقدار زیادی از مواد اضافی شکل می دهد. نرخ استفاده از مواد می تواند به 70٪ تا 95٪ برسد ( آهنگری با قالب دقیق حتی از 90٪ فراتر می رود، که بسیار بالاتر از پردازش برش است (معمولا فقط 30٪ تا 50٪).
کاهش هزینههای پردازش بعدی: فرآیندهایی مانند آهنگری قالب و آهنگری دقیق میتوانند مستقیماً پرهای "نزدیک به شبکه" نزدیک به اندازه محصول نهایی تولید کنند و به طور قابل توجهی حجم کار فرآیندهای برش بعدی مانند تراشکاری و آسیاب را کاهش دهند، به ویژه برای کنترل هزینه در سناریوهای تولید انبوه.
3. سازگاری گسترده مواد و انعطاف پذیری فرآیند قوی
سازگاری با مواد: می تواند تقریباً تمام مواد فلزی قابل جعل، از جمله فولاد کربنی، فولاد آلیاژی، آلیاژ آلومینیوم، آلیاژ تیتانیوم، آلیاژ مس و غیره را پردازش کند. در میان آنها، بهینه سازی عملکرد "مواد دشوار فرآیند" مانند فولاد آلیاژی با استحکام بالا و سوپرآلیاژ بیشتر به فرآیندهای آهنگری متکی است.
سازگاری محصول: از قطعات دقیق کوچک (مانند پیچ و مهره چرخ دنده) گرفته تا قطعات سنگین سنگین (مانند رانرهای توربین آبی 10000 تنی و سر مخازن تحت فشار انرژی هسته ای)، و از شفت های ساده گرفته تا قطعات پیچیده پیچیده (مانند تیغه های موتور هوا) همه می توانند از طریق شکل دهی به کار روند.
4. پایداری ابعادی خوب اجزا و سازگاری با کیفیت بالا
تغییر شکل بیلت های فلزی در حین آهنگری به شدت توسط قالب ها (فورجینگ قالب) یا پارامترهای تجهیزات (فورجینگ قالب باز) کنترل می شود. به طور خاص، تحمل ابعادی آهنگری قالب را می توان به طور پایدار در IT12 تا IT10 کنترل کرد و زبری سطح به Ra6.3 تا Ra12.5μm می رسد. در طول تولید انبوه، خواص مکانیکی و دقت ابعادی قطعات دارای نوسانات کوچکی است و ثبات کیفیت بهتر از قطعات ریخته گری است.
II. ویژگی های اصلی آهنگری
مشخصات فنی آهنگری با منطق اصلی "تغییر شکل پلاستیک فلز + بارگذاری نیروی خارجی + کنترل دما" با شناسایی فرآیند مشخص تعیین می شود:
1. با تمرکز بر "تغییر شکل پلاستیک جامد" و وابسته به ویژگی های جریان فلز
ماهیت آهنگری استفاده از "پلاستیسیته" فلزات در دمای معین (قابلیت تغییر شکل دائمی بدون شکستن تحت نیروی خارجی) است. شکل از طریق لغزش اتم ها در داخل بیلت و سازماندهی مجدد دانه ها تغییر می کند. کل فرآیند از «مایع به جامد» تغییر فاز نمیدهد، بنابراین فشردگی ذاتی فلز حفظ میشود.
2. دما به عنوان یک پارامتر کنترل کلیدی، طبقه بندی شده به " آهنگری گرم "، " فورج سرد "، و " فورج گرم "
فورج داغ: شمش بالاتر از "دمای تبلور مجدد" گرم می شود (به عنوان مثال، 1000-1250 درجه برای فولاد کربن، 350-500 درجه برای آلیاژ آلومینیوم). در این زمان، فلز دارای انعطاف پذیری بالا و مقاومت در برابر تغییر شکل کم است، مناسب برای تشکیل اجزای بزرگ و پیچیده، اما مقیاس اکسید باید متعاقبا حذف شود.
فورج سرد: بیلت در دمای اتاق آهنگری می شود. این فلز دارای مقاومت در برابر تغییر شکل بالا اما دقت بالا (تحمل IT9-IT7) و سطح صاف (Ra1.6-Ra3.2μm) است. نیازی به تمیز کردن با مقیاس حرارتی یا اکسیدی نیست، مناسب برای قطعات دقیق کوچک (مانند پیچ و مهره و چرخ دنده).
فورج گرم: شمش بین "دمای اتاق و دمای تبلور مجدد" گرم می شود (به عنوان مثال، 600-800 درجه سانتیگراد برای فولاد کربن). این ترکیبی از مقاومت کم تغییر شکل آهنگری گرم و دقت بالای آهنگری سرد است و یک فرآیند کارآمد است که در سال های اخیر توسعه یافته است.
3. روش بارگذاری نیروی خارجی نوع فرآیند را با وابستگی شدید به تجهیزات تعیین می کند.
بارگذاری نیروی خارجی آهنگری متکی به تجهیزات تخصصی است و روش های بارگذاری مختلف با فرآیندهای مختلف مطابقت دارد: چکش های آهنگری از طریق "بار ضربه" (مناسب برای آهنگری قالب باز و آهنگری قالب کوچک) به تغییر شکل سریع دست می یابند. پرس ها از طریق "فشار استاتیک" بارگذاری آهسته را اعمال می کنند (مناسب برای آهنگری قالب های بزرگ و آهنگری دقیق). ماشین های آهنگری رول از طریق "تغییر شکل نورد" (مانند ریل ها و شفت های فولادی) به شکل دهی قطعات شفت بلند می رسند. تناژ و دقت تجهیزات به طور مستقیم تعیین کننده حداکثر اندازه و کیفیت آهنگری است.
4. "خطوط جریان فیبری" آشکار در محصولات نهایی با خواص مکانیکی ناهمسانگرد
خطوط جریان فیبری فلزی که توسط آهنگری تشکیل می شوند در امتداد شکل جزء توزیع می شوند (مثلاً خطوط جریان فیبری میل لنگ با شکل میل لنگ خم می شوند). خواص مکانیکی (استحکام کششی، مقاومت در برابر ضربه) جزء در امتداد جهت خط جریان بسیار بیشتر از خواص در جهت خط جریان عرضی است. این "ناهمسانگردی" یکی از ویژگی های اصلی آهنگری برتر از ریخته گری و یک عامل کلیدی است که در طراحی باید در نظر گرفته شود.
III. پیوندهای فرآیند کلیدی و طبقه بندی آهنگری
فرآیندهای آهنگری باید بر اساس خواص مواد، نیازهای محصول و قابلیت های تجهیزات فرموله شوند که عمدتاً شامل چهار پیوند است: "تهیه بیلت - گرمایش - تغییر شکل - درمان بعدی". طبقه بندی های خاص به شرح زیر است:
(I) پیوندهای فرآیند اصلی
1. آماده سازی مقدماتی: پایه گذاری برای شکل گیری
انتخاب و آماده سازی بیلت: بیلت هایی مانند فولاد گرد و فولاد مربع را با توجه به اندازه محصول نهایی انتخاب کنید. شمش را با اره کردن، برش دادن و غیره برش دهید تا مطمئن شوید که خطای وزن شمش ≤5٪ است (برای جلوگیری از تشکیل ناکافی یا ضایعات مواد). برای شمش های آهنگری سرد (برای کاهش سختی و بهبود پلاستیسیته) "بازپخت کروی" مورد نیاز است.
گرمایش: شمش های فورج گرم باید در کوره های گرمایش (کوره های مقاومتی، کوره های گازی) تا دمای مورد نظر گرم شوند. سرعت گرمایش (برای جلوگیری از ترک خوردن شمش) و زمان نگهداری (برای اطمینان از دمای داخلی یکنواخت) برای جلوگیری از گرم شدن بیش از حد (دانه های درشت) یا سوختن (اکسیداسیون شدید سطح) را به شدت کنترل کنید.
2. تغییر شکل هسته: دستیابی به کنترل شکل و عملکرد
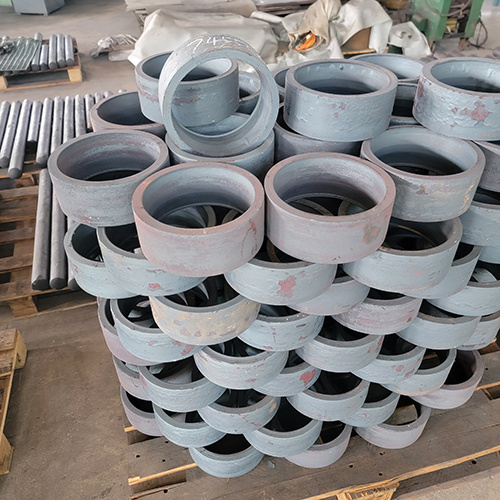
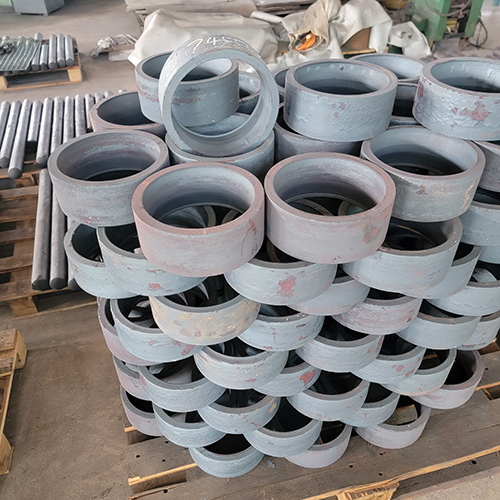
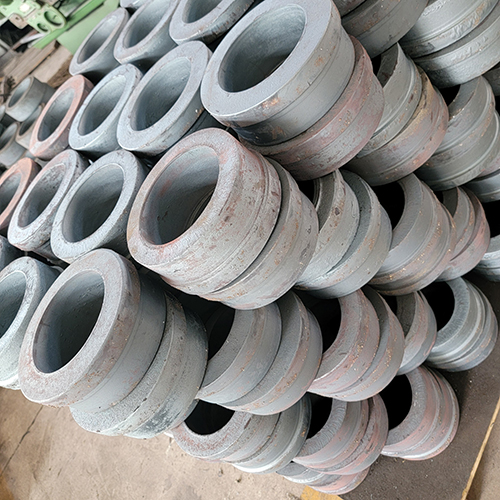
شکل دهی آهنگری: شمش گرم شده را در قالب آهنگری یا تجهیزات آهنگری قرار دهید و از طریق بارگذاری منفرد یا چندگانه به تغییر شکل دست پیدا کنید - آهنگری قالب باز به عملیات کارگران برای تشکیل شمش روی سندان (مناسب برای دسته های کوچک تک تکه و قطعات بزرگ) متکی است. آهنگری قالب شمش را مجبور می کند از طریق حفره قالب های بالایی و پایینی (مناسب برای قطعات متوسط و پیچیده) شکل بگیرد. آهنگری دقیق به قالبها و پرسهایی با دقت بالا نیاز دارد تا مستقیماً محصولات نهایی تقریباً به شکل خالص بدست آید.
قالبگیری و پیرایش: پس از شکلگیری، فورج قالب خارج میشود و "فلش" (فلز اضافی که در حفره در حین تغییر شکل سرریز میکند) از طریق قالب اصلاح برداشته میشود. برای آهنگری های سرد (برای کاهش ساییدگی قالب و خراش های شمش) "روغنکاری عامل رهاسازی" مورد نیاز است.
3. درمان بعدی: بهینه سازی عملکرد و دقت
عملیات حرارتی: عملیات حرارتی مانند نرمال سازی (تصفیه دانه)، کوئنچ و تمپرینگ (بهبود استحکام و چقرمگی) و کوئنچ-تمپرینگ (به دست آوردن سختی بالا) را با توجه به الزامات برای حذف تنش آهنگری و کنترل خواص مکانیکی انجام دهید.
تمیز کردن و تکمیل: سطح را با لایه برداری شات (حذف مقیاس اکسید و بهبود سختی سطح)، ترشی (تمیز کردن لایه اکسید باقیمانده) و غیره تمیز کنید. برای اطمینان از دقت ابعاد نهایی، پردازش های بعدی مانند سنگ زنی و آسیاب را روی قطعات دقیق انجام دهید.
بازرسی کیفیت: از صلاحیت محصول از طریق بازرسی ظاهری (ترک های سطحی، باقیمانده فلاش)، اندازه گیری ابعاد (کولیس، میکرومتر)، آزمایش غیر مخرب (آزمایش اولتراسونیک برای عیوب داخلی)، و تست خواص مکانیکی (کشش، تست ضربه) اطمینان حاصل کنید.
(II) فرآیندهای آهنگری ویژه
فورج پودری: پودر فلز به شکل بیلت فشرده می شود، سپس پخته و آهنگری می شود. این ترکیبی از مزایای متالورژی پودر و آهنگری است که برای قطعات کوچک با استحکام بالا و اشکال پیچیده (مانند چرخ دنده ها و آستین های بلبرینگ) مناسب است.
فورج همدما: در قالب دمای ثابت، مناسب برای "مواد با تغییر شکل دشوار" مانند آلیاژهای تیتانیوم و سوپرآلیاژها تشکیل شده است. این می تواند مقاومت در برابر تغییر شکل را کاهش دهد و از دقت شکل گیری اطمینان حاصل کند (مانند دیسک های توربین موتور هوا).
فورج قالب مایع: فلز مایع به قالب تزریق می شود و بلافاصله تحت فشار قرار می گیرد. این ترکیبی از مزایای ریخته گری (اشکال پیچیده) و آهنگری (ساختار متراکم) است که برای اجزای آلیاژ آلومینیوم و آلیاژ منیزیم (مانند توپی چرخ خودرو) مناسب است.


 Dalian Redmay bearing import & Export Co., Ltd.







 اکنون تماس بگیرید